01 · BLEED & SAFE AREA
出血、裁切線與安全距離
PUNDY 一般送稿基準為四邊各留 3 mm 出血,重要文字與 Logo 建議距裁切線至少 5 mm。若專案另有刀模、封面攤開尺寸或裝訂版面圖,應優先依該檔案製作。
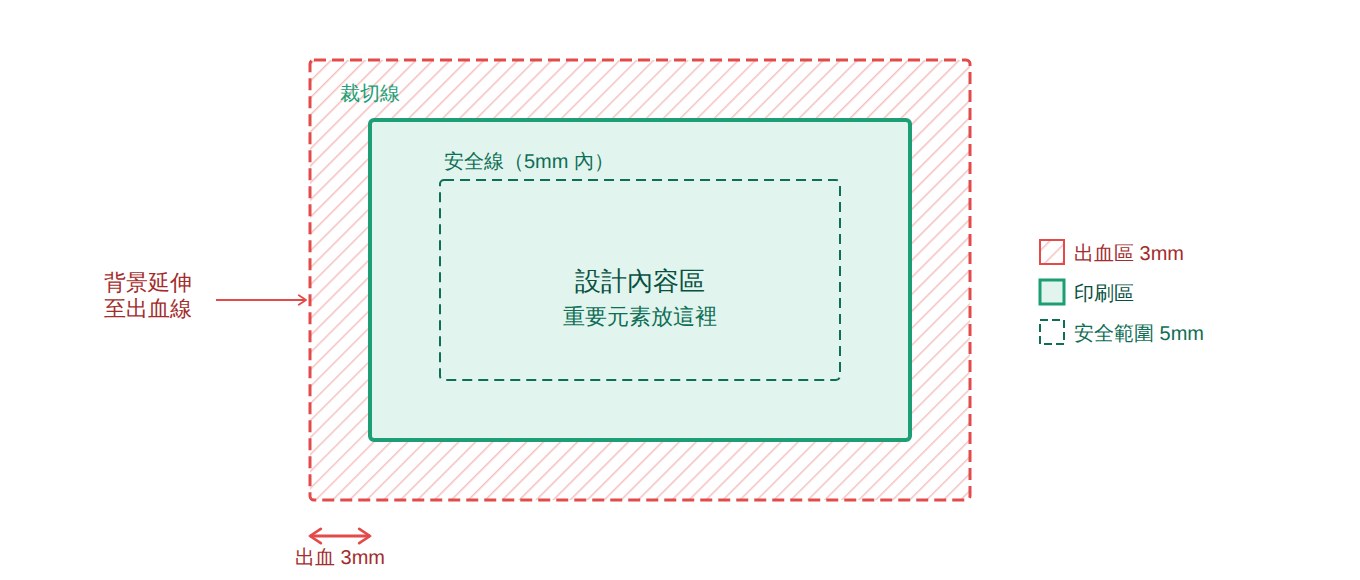
版面從外到內
放在安全區內
完稿時請確認
- 滿版照片、底色與圖案必須延伸至出血線。
- 裁切存在合理加工公差,不要用細框緊貼裁切線。
- 書背寬度須等頁數、紙張與裝訂方式確認後再設定。
- 活頁及打孔產品須依版面圖預留裝訂側空間。
02 · FONTS & APPEARANCE
字型、轉外框與效果處理
Illustrator 原稿中的文字,送印前請依專案要求轉外框;InDesign 多頁文件則建議輸出印刷用 PDF,確認字型已嵌入。兩者不應混為「所有檔案一律轉外框」。
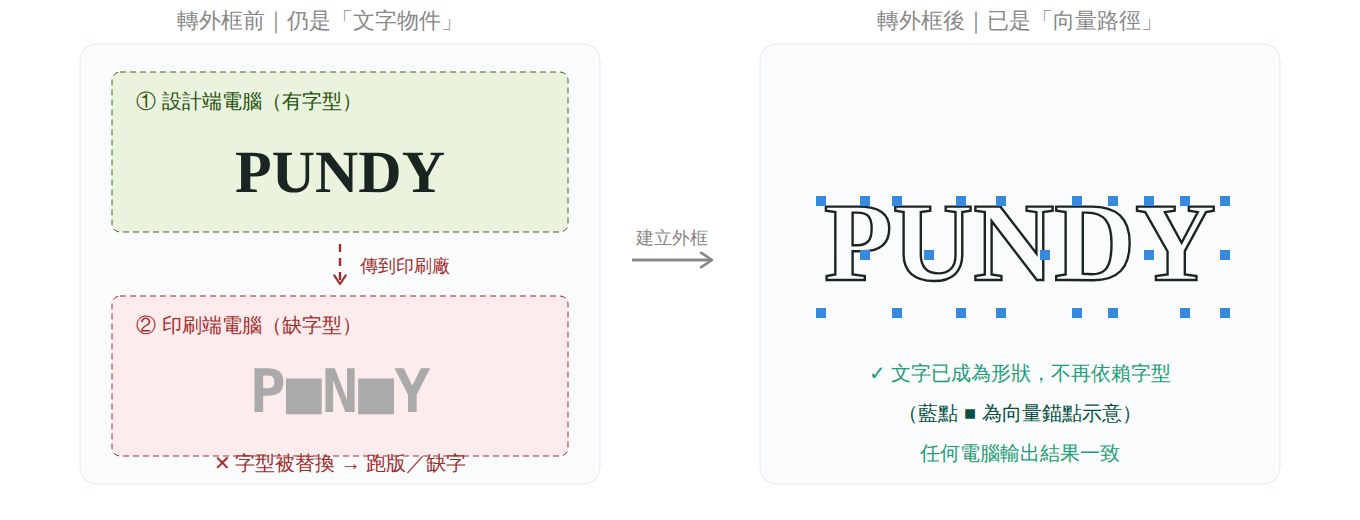
風險狀況
- AI 原稿仍依賴未提供的字型。
- PDF 顯示字型替代或缺字。
- 特殊筆刷、外觀或連結檔遺失。
建議做法
- 保留一份未轉外框、可編輯的原始檔。
- 另輸出送印版 AI/PDF,並逐頁檢視。
- 特殊外觀只在必要且確認結果後展開,不要無條件破壞性處理。
03 · COLOR
CMYK、特色與黑色設定
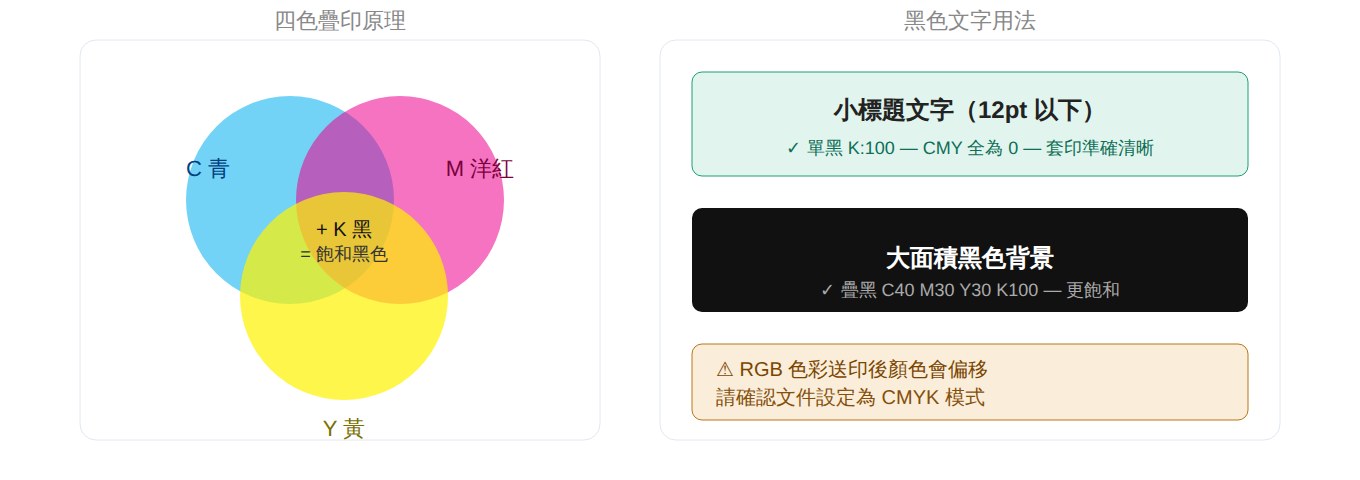
印刷稿應依專案指定的輸出條件準備 CMYK 或 Pantone 特色。RGB 色域中的螢光、高飽和顏色不一定能在 CMYK 中等值重現;轉換前應保留原檔,並以確認樣或實際打樣作為判斷依據。
| 使用情境 | 送稿建議 | 原因 |
|---|---|---|
| 小字與細線 | 一般採單黑 K100 | 降低四色套印誤差造成的毛邊 |
| 大面積黑底 | 疊黑比例依紙張與印刷條件確認 | 兼顧黑度、乾燥與總墨量 |
| 指定品牌色 | 標示 Pantone 色號,說明四色模擬或獨立特色 | 兩種方式的成本與可達色彩不同 |
| RGB 照片 | 依指定 ICC/輸出條件轉換或交由印前確認 | 避免未管理的自動轉色 |
QR Code 請用 K100 單黑向量製作
- QR Code 請設定為 K100 單黑,不要使用四色黑、RGB 黑或彩色;四色黑需要四個色版疊印,稍有套印偏差,邊緣就可能模糊而影響掃描。
- 請提供向量圖形,或足夠解析度的單色點陣圖;不要使用截圖或從網頁下載的小圖。
- 四周保留空白,不要壓在照片、底紋或深色底上;也不要放在裁切、書背或打孔附近。
- 送印前請以實際輸出尺寸列印或預覽,再用手機掃描確認連結正確。
04 · FOIL
燙金、燙銀與其他燙箔黑稿
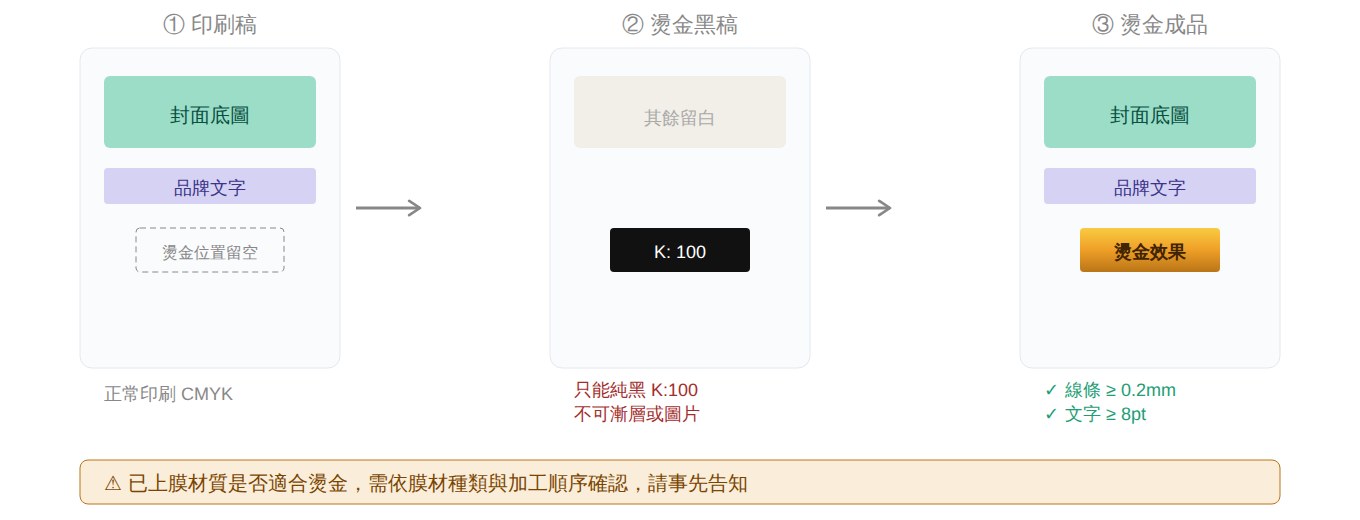
燙箔位置稿請以 K100 的純黑向量圖形製作,與一般印刷稿分開圖層並清楚命名。
- 每一種燙色分成獨立圖層,例如金、銀各自一層。
- 不要用照片、透明度或漸層表示燙箔範圍。
- 線條與文字的可加工下限受字型、材質與面積影響;可先以線條 0.2 mm、文字 8 pt 作為初步檢查,再由 PUNDY 確認。
- 若燙箔圖案跨越裁切範圍,位置稿也需要依刀模設定出血。
- 覆膜表面是否適合燙箔,必須依膜材、箔材、溫度與加工順序確認。
LOGO ARTWORK · 描圖與加工稿整理
Logo 描圖與加工稿整理:
為什麼不一定能直接燙金?
只有圖片,可能需要重新描成向量;已有向量,仍可能需要整理加工稿。兩者解決的問題不同。我們會先依您的檔案、實際加工尺寸、材質與工藝評估,再說明需要調整的範圍。
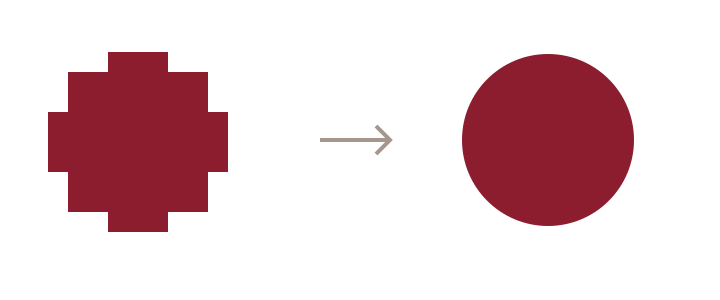
① Logo 描圖/向量重繪
手上只有 JPG、PNG、截圖或掃描圖時,會先檢查解析度與輪廓。若缺少可用向量路徑,可能需要依原圖重新描繪。
描圖是整理既有圖形,不等於重新設計 Logo;模糊看不清的細節,仍需您或原設計方確認。
② 燙金/壓印加工稿整理
已有向量稿,但圖形依靠漸層、陰影、色差或細小間隙辨認時,仍可能需要整理成符合工藝的單色位置稿。
會依需求評估留白、交疊、細線與文字;涉及品牌外觀的修改,先交由您確認。
描成向量,解決的是輪廓問題
整理單色稿,解決的是加工辨識問題
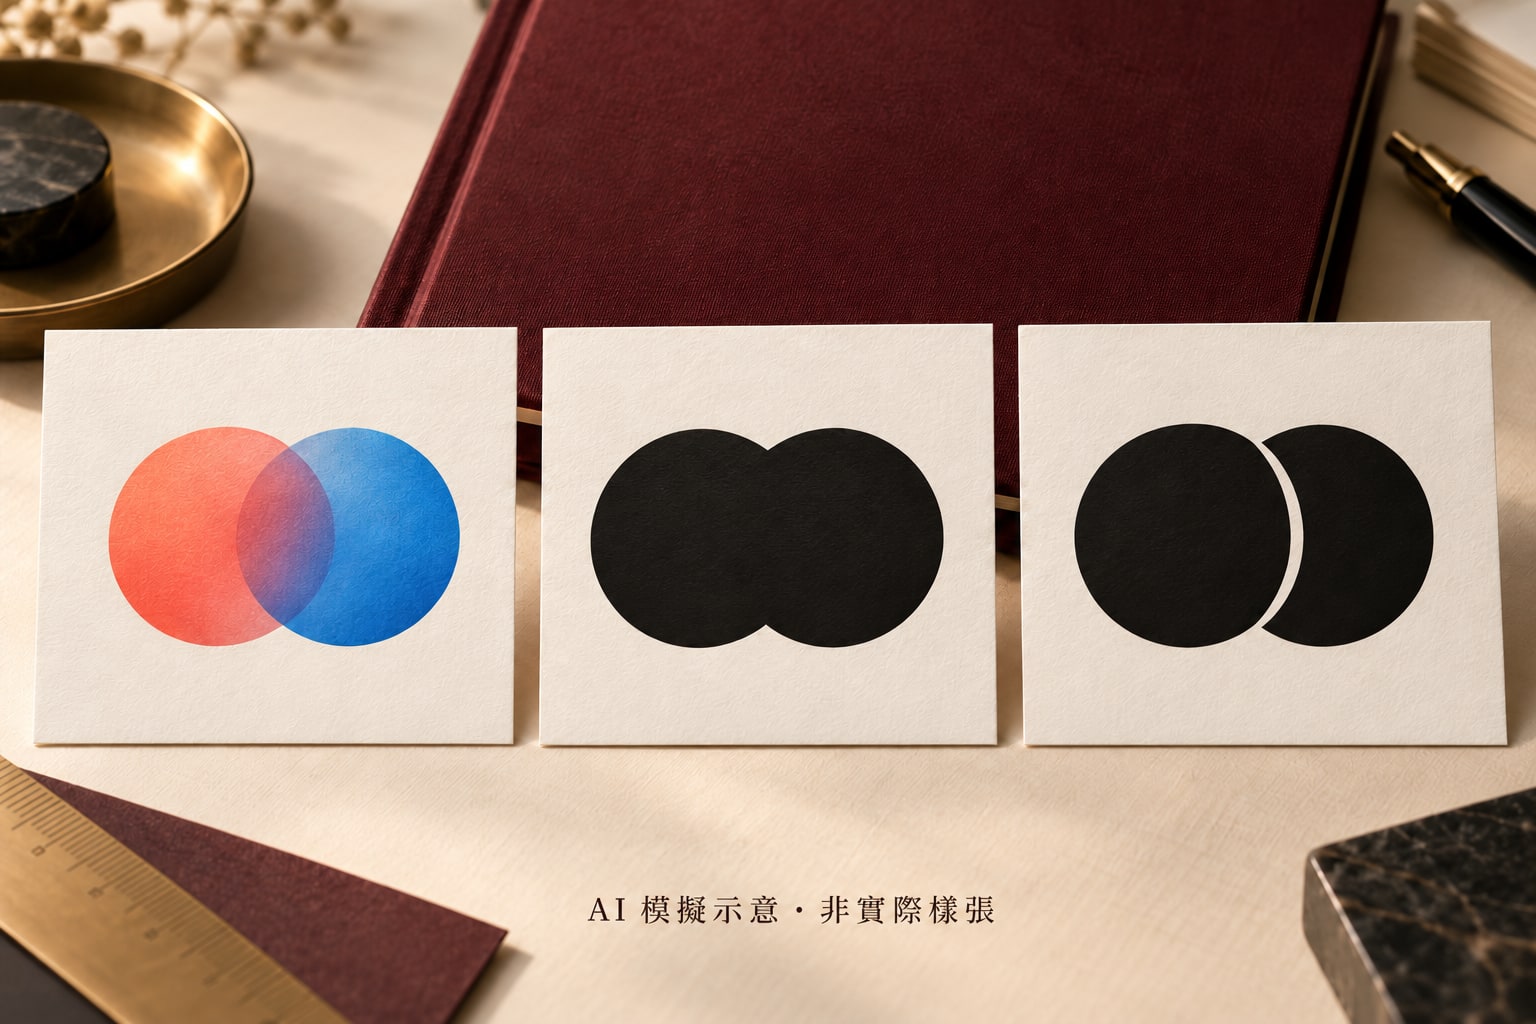
兩個圖形雖然重疊,仍能靠色差辨認。
只換顏色,原本的分界也可能消失。
依圖形調整間隙,再確認是否適合加工。
自製幾何示意,非客戶 Logo、成品照片或加工測試;黑色代表加工範圍,不是成品箔色。
漸層與交疊
單色燙箔稿需以實心圖形標示範圍,不以漸層、陰影或透明度呈現深淺;若有多種燙色,須分版評估。
細線與小字
請以實際加工尺寸檢查筆畫與間距。0.2 mm 是初步線條檢查基準,不是所有材質都能加工的保證。
字型與描邊
確認文字與描邊是否需轉為路徑。若要調整字樣、比例或省略英文,會先與您確認,不直接更改品牌識別。
一般彩色印刷與單色燙箔的表現方式不同。彩色印刷可依條件呈現漸層;單色燙箔位置稿則用實心圖形標示加工範圍。不能用「轉成黑白」取代加工評估。
委託整理前,先準備這四項
提供 AI、EPS 或向量 PDF;只有 JPG/PNG 也可先供評估。請確認您有權委託使用與修改。
附上可清楚辨認的圖樣,說明需要保留的文字、比例與圖形細節;避免只傳模糊截圖。
提供預計加工的寬、高與單位,不能只以螢幕縮放大小判斷細線與留白。
說明紙張或封面材質,以及燙金、燙銀、壓凹等需求;尚未確定可先說明用途。
從檢查到確認,怎麼進行?
先分辨是需要描圖,還是整理加工稿,並確認影響辨識的細節。
依檔案狀況及修改範圍報價,經您同意後才處理;交付內容與修改範圍於報價時說明。
比對外形、文字、留白與尺寸。涉及字樣、比例或品牌識別的變更,不會自行定案。
確認稿不等於實際加工樣;是否需要打樣及如何驗收,依材質、工藝與專案條件確認。
需要代為製稿,會另外收費嗎?
依圖稿複雜度與修改範圍另行報價,確認後才處理。您也可以請原設計方提供符合加工條件的 K100 單色向量位置稿,再交由 PUNDY 確認。
已有 AI 檔,為什麼還要描圖或整理?
AI 是 Illustrator 檔案格式,裡面也可能只有嵌入圖片。即使是真正向量,也要依尺寸與工藝檢查細節。
用影印機印成黑白,就能確認燙金效果嗎?
黑白列印可協助觀察圖形是否連在一起,但不能模擬箔膜、材質、溫度與壓力,也不取代加工打樣。
提供 Logo 原檔、加工尺寸與預計材質/工藝,讓我們先協助判斷需要哪一種處理。
聯絡 PUNDY 評估稿件 →05 · EMBOSS & DEBOSS
壓凸與壓凹位置稿
壓凸與壓凹都應提供獨立的 K100 向量位置稿,但實際版材、壓力、是否加熱及是否結合燙箔,須依材質與製程確認。
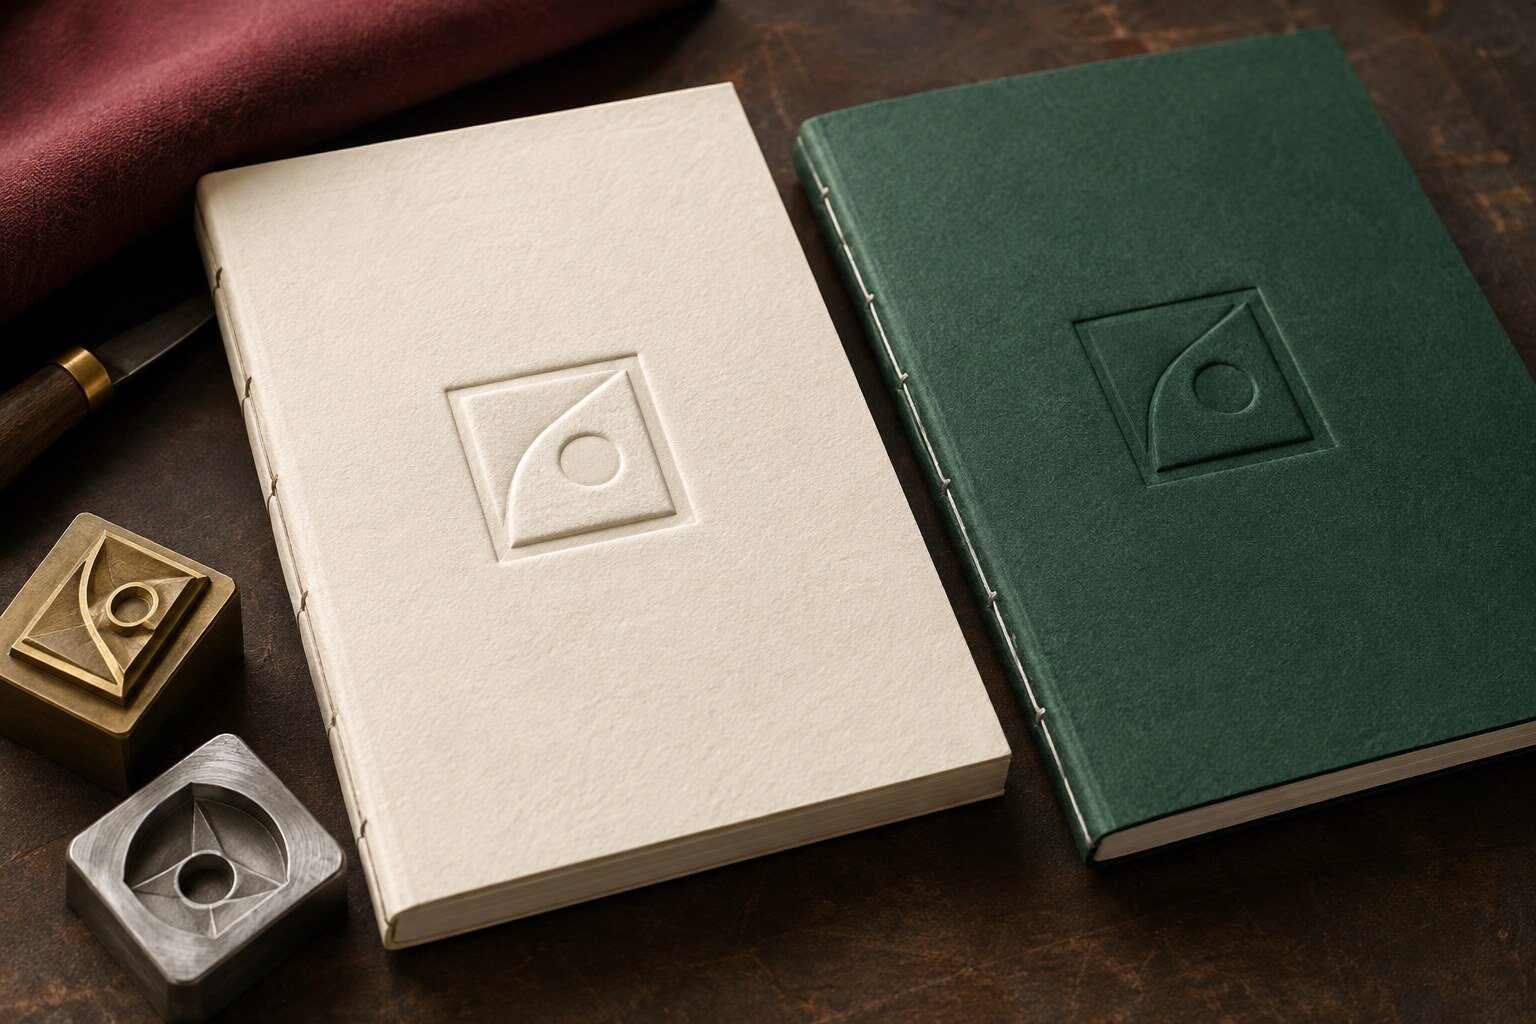
壓凸 Emboss
材料表面向外形成凸起,通常需要相互配合的公、母版。立體效果與材料厚度、纖維方向及圖案面積有關。
壓凹 Deboss
圖案向材料內形成凹陷。它不等於「燙金版加重壓力」的固定做法,實際模具與加工條件應由生產端判斷。
- 位置稿與印刷稿分層,避免加工圖形被誤印。
- 可先以線條與間距 0.4 mm、文字 12 pt 作為初步檢查,細節仍須依圖稿與材質確認。
- 壓印靠近裁切、書背或折線時,需預留加工與裝訂空間。
- 若同時燙箔及壓凸,兩種位置稿應分別提供並標示套合關係。
06 · TINT & GRADIENT
淡色鋪網、漸層與加工套合
過淡的網點可能因紙張吸收、網線與印刷條件而不穩定;漸層若直接收到 0%,也可能出現視覺斷層。
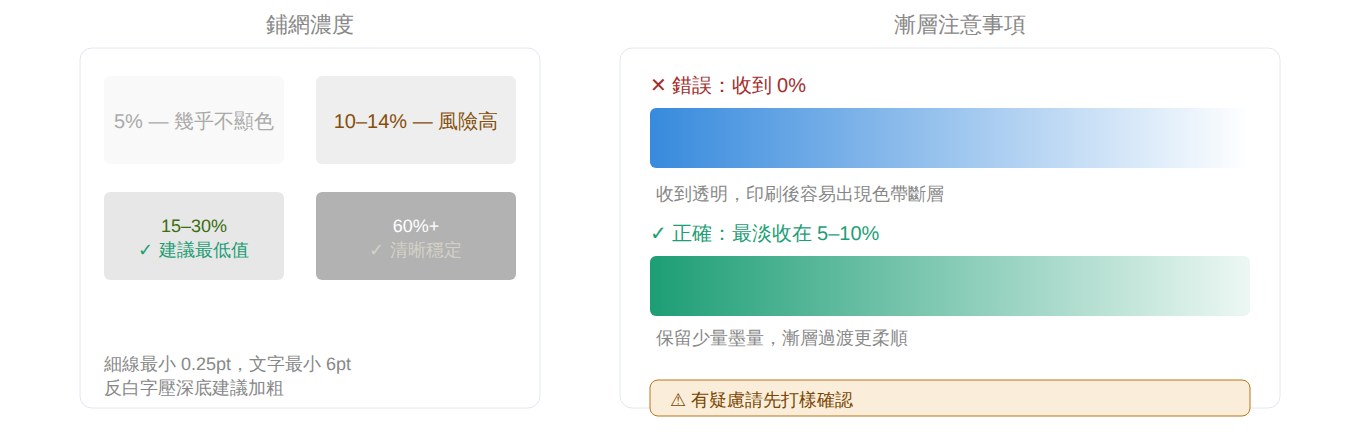
- 一般設計可先避免低於 10–15% 的關鍵細節,但實際可印下限須依顏色、紙張與印刷方式確認。
- 漸層最淡端若仍需保留圖形,可先留少量網點並透過打樣確認。
- 反白小字壓在深色底上時,避免過細字型與過小字級。
- 燙箔、壓凸與印刷的套合存在加工公差;避免使用必須極精準貼齊的細框設計,允收範圍應於專案規格中確認。
07 · IMAGE RESOLUTION
圖片解析度要以實際印刷尺寸判斷
近距離閱讀的筆記本與包裝照片,一般建議在最終輸出尺寸下約 300 ppi。不能只看檔案資訊顯示的 72 或 300;像素尺寸、縮放比例與實際印刷大小才是判斷重點。
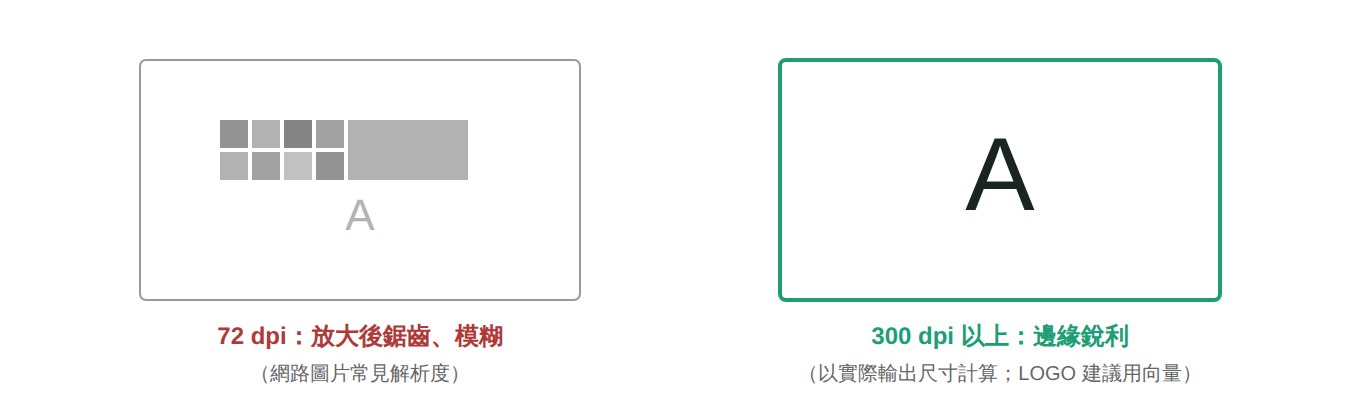
| 素材 | 檢查方式 | 建議 |
|---|---|---|
| 照片/點陣圖 | 查看最終輸出尺寸下的有效 ppi | 近距離印刷一般以約 300 ppi 為目標 |
| 手機原始照片 | 確認實際像素與裁切後尺寸 | 不可只憑「手機拍攝」判斷可否印刷 |
| 網頁或社群圖片 | 確認原始像素與壓縮痕跡 | 通常不適合直接放大印刷 |
| Logo/圖示/線稿 | 檢查是否為真正向量路徑 | 優先提供 AI、EPS 或向量 PDF |
08 · FILE DELIVERY
建議送檔格式與檔案內容
| 用途 | 建議格式 | 同時提供 |
|---|---|---|
| 封面與加工位置 | AI 或向量 PDF | 一般印刷稿、燙箔/壓印獨立圖層 |
| 多頁內頁 | 印刷用 PDF | 單頁輸出、字型嵌入、出血及頁序確認 |
| 含照片設計 | PDF+原始連結圖 | 依要求提供 TIFF/PSD 等來源檔 |
| 對照用途 | 低解析 PDF 或 JPG | 僅供檢視,不取代正式生產檔 |
09 · INK COVERAGE & PAPER OPACITY
背印與透印是不同問題
背印/蹭髒 Set-off
油墨尚未充分乾燥時,印面沾到堆疊紙張背面。總墨量、紙張吸收、乾燥時間與後加工排程都可能影響。
透印/背面可見 Show-through
圖文透過紙張被看見,主要與紙張不透明度、厚度、顏色及正反面設計有關;降低墨量不一定能完全解決。
- 總墨量上限須依紙張、印刷方式與色彩描述檔確認;若尚未取得專案值,可先以不高於 300% 作為初步檢查,而非保證值。
- 不要使用 C100 M100 Y100 K100 的四色全開黑底。
- 小字與細線一般使用 K100 單黑;大面積黑底的疊黑比例由印前確認。
- 薄紙避免大面積深色;若正反面均有重色,應在打樣時檢查閱讀干擾。
10 · TYPE, LINE & BINDING
字級、線條與裝訂邊界
- 小字:避免使用筆畫極細的字型;小於 8 pt 時應特別檢查紙張、印刷方式與反白狀況。
- 一般印刷線條:可先以 0.2 mm(約 0.57 pt)以上作為檢查基準,特殊加工另依其規格。
- 裝訂側:重要內容須遠離書背、折線、車線、膠裝吃位及打孔區。
- CorelDRAW:請另存相容版本並附 PDF 對照;若文字轉曲線,仍保留可編輯原檔。
- 版面圖優先:實際安全距離以 PUNDY 依產品結構提供的尺寸圖為準。
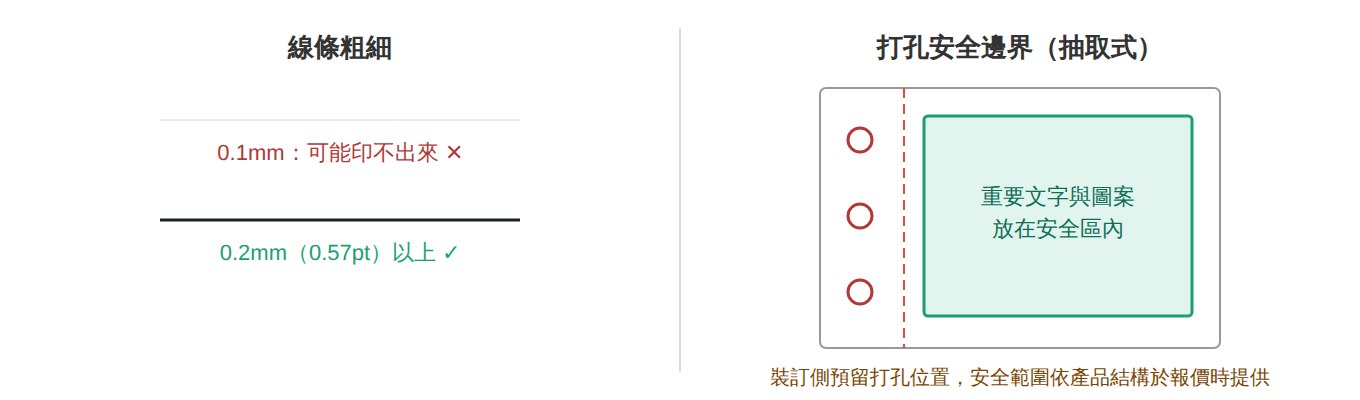
送檔前快速確認清單
- ✓已依專案刀模設定頁面尺寸,滿版背景延伸至出血區。
- ✓重要文字與 Logo 已避開裁切、書背、折線及打孔區。
- ✓AI 文字已依要求轉外框;PDF 字型已確認嵌入或正確處理。
- ✓色彩模式、ICC/輸出條件與 Pantone 需求已確認。
- ✓照片在最終輸出尺寸下具備足夠有效解析度。
- ✓燙箔、壓凸、壓凹等位置稿已使用 K100 向量並獨立分層。
- ✓QR Code 已設為 K100 單黑,並用手機實際掃描確認。
- ✓小字與細線未使用四色黑;總墨量符合專案條件。
- ✓所有連結圖片、頁序、稿件版本與檔名均已核對。
- ✓已輸出最終 PDF 逐頁檢查,並保留可編輯原始檔。
完稿常見問題
PDF 送印一定要把文字轉外框嗎?
不一定。Illustrator 原稿可依專案要求轉外框;InDesign 輸出的印刷用 PDF,若字型授權允許並已正確嵌入,通常不必把整份長文件全部轉成外框。送稿前仍須檢查 PDF 是否缺字或被替代。
黑色文字要用單黑還是四色黑?
小字與細線一般使用 K100 單黑。大面積黑色背景才評估疊黑,實際 CMYK 比例及總墨量須依紙張與印刷條件確認。
Pantone 色號要怎麼標示?
請使用正式色票名稱標示,並說明要以 CMYK 模擬或獨立特色輸出。兩者的成本與可達色彩不同,請在報價與打樣前確認。
沒有 300 ppi 就一定不能印嗎?
不能只看單一解析度數字。應依像素尺寸、縮放比例與最終印刷大小計算有效 ppi;若不足,縮小使用可能仍可接受,放大則會降低清晰度。
檔案規格沒把握,可以先確認嗎?
可以。請提供 AI 或 PDF 草稿及預計加工方式,PUNDY 會協助確認完稿重點與加工可行性,並盡速回覆。