完稿送印须知
完稿送印须知
送印前,把最容易退件的问题一次排除
这份检查表适用于笔记本、精装本、工商日志与包装等客制印刷专案。实际刀模、书背、装订边界、色彩设定及特殊加工条件,仍以PUNDY提供的专案规格与确认稿为准。
01 · BLEED & SAFE AREA
出血、裁切线与安全距离
PUNDY一般送稿基准为四边各留3 mm 出血,重要文字与Logo 建议距裁切线至少5 mm。若专案另有刀模、封面摊开尺寸或装订版面图,应优先依该档案制作。
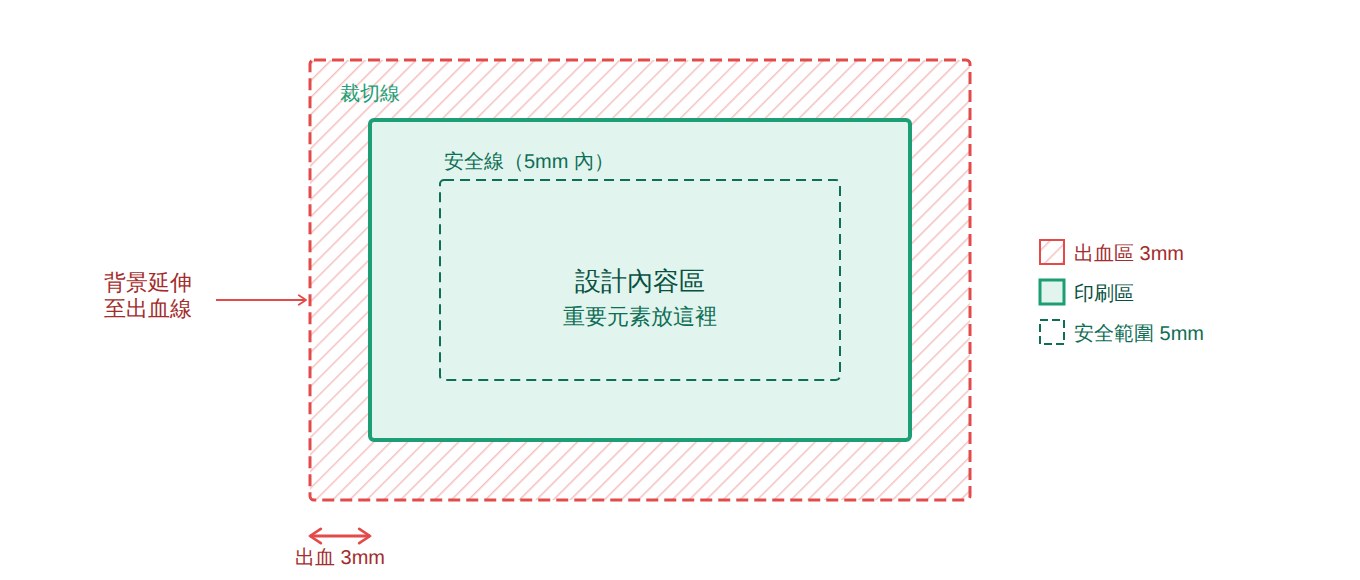 出血、裁切线与安全区的相对位置示意;满版图像需延伸到出血范围。
版面从外到内
放在安全区内
完稿时请确认
- 满版照片、底色与图案必须延伸至出血线。
- 裁切存在合理加工公差,不要用细框紧贴裁切线。
- 书背宽度须等页数、纸张与装订方式确认后再设定。
- 活页及打孔产品须依版面图预留装订侧空间。
02 · FONTS & APPEARANCE
字型、转外框与效果处理
Illustrator 原稿中的文字,送印前请依专案要求转外框;InDesign 多页文件则建议输出印刷用PDF,确认字型已嵌入。两者不应混为「所有档案一律转外框」。
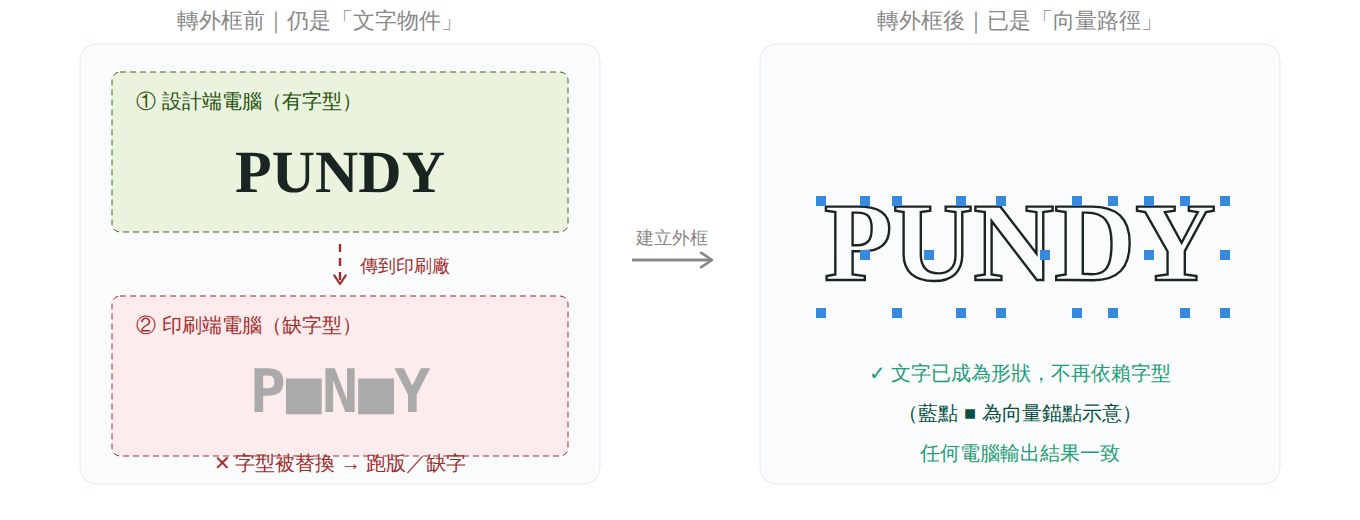 转外框后文字成为向量路径,不再依赖原电脑字型;多页PDF 则以字型嵌入确认。
风险状况
- AI 原稿仍依赖未提供的字型。
- PDF 显示字型替代或缺字。
- 特殊笔刷、外观或连结档遗失。
建议做法
- 保留一份未转外框、可编辑的原始档。
- 另输出送印版AI/PDF,并逐页检视。
- 特殊外观只在必要且确认结果后展开,不要无条件破坏性处理。
03 · COLOR
CMYK、特色与黑色设定
印刷稿应依专案指定的输出条件准备CMYK 或Pantone 特色。 RGB 色域中的萤光、高饱和颜色不一定能在CMYK 中等值重现;转换前应保留原档,并以确认样或实际打样作为判断依据。
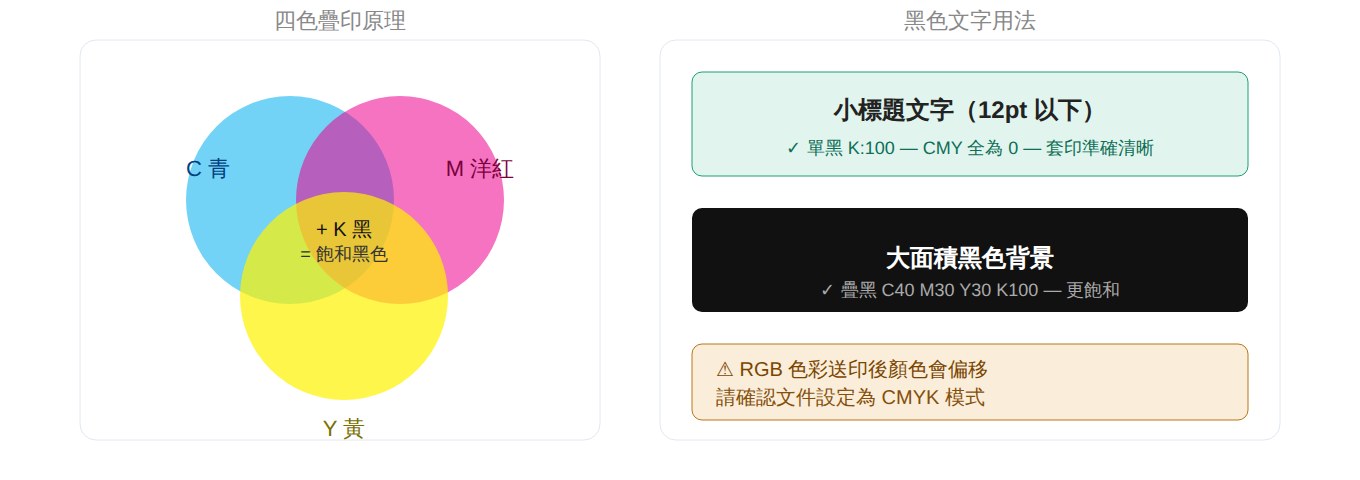 CMYK 四色组成印刷色彩的原理示意;实际颜色以打样与色票确认,不以萤幕为准。
| 使用情境 | 送稿建议 | 原因 |
|---|---|---|
| 小字与细线 | 一般采单黑K100 | 降低四色套印误差造成的毛边 |
| 大面积黑底 | 叠黑比例依纸张与印刷条件确认 | 兼顾黑度、干燥与总墨量 |
| 指定品牌色 | 标示Pantone 色号,说明四色模拟或独立特色 | 两种方式的成本与可达色彩不同 |
| RGB 照片 | 依指定ICC/输出条件转换或交由印前确认 | 避免未管理的自动转色 |
QR Code 请用K100 单黑向量制作
- QR Code 请设定为K100 单黑,不要使用四色黑、RGB 黑或彩色;四色黑需要四个色版叠印,稍有套印偏差,边缘就可能模糊而影响扫描。
- 请提供向量图形,或足够解析度的单色点阵图;不要使用截图或从网页下载的小图。
- 四周保留空白,不要压在照片、底纹或深色底上;也不要放在裁切、书背或打孔附近。
- 送印前请以实际输出尺寸列印或预览,再用手机扫描确认连结正确。
04 · FOIL
烫金、烫银与其他烫箔黑稿
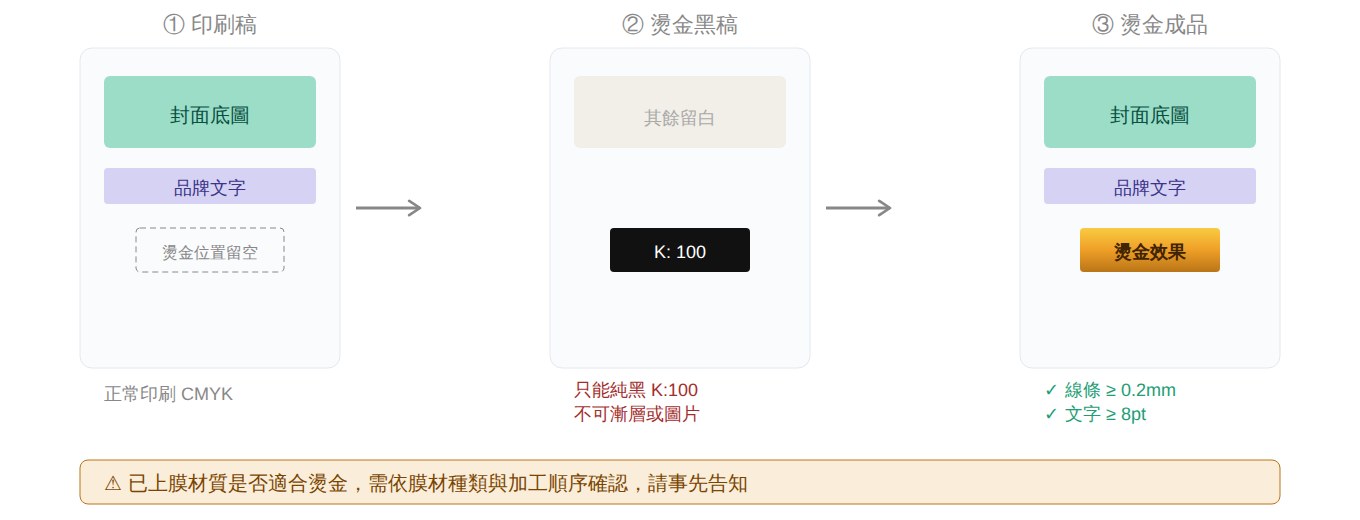 烫金流程示意:位置稿标示加工范围,实际以烫版、箔膜、温度与压力完成。
烫箔位置稿请以K100 的纯黑向量图形制作,与一般印刷稿分开图层并清楚命名。
- 每一种烫色分成独立图层,例如金、银各自一层。
- 不要用照片、透明度或渐层表示烫箔范围。
- 线条与文字的可加工下限受字型、材质与面积影响;可先以线条0.2 mm、文字8 pt 作为初步检查,再由PUNDY确认。
- 若烫箔图案跨越裁切范围,位置稿也需要依刀模设定出血。
- 覆膜表面是否适合烫箔,必须依膜材、箔材、温度与加工顺序确认。
LOGO ARTWORK · 单色加工稿
Logo 已有AI 档,
为什么还要调整?
档案能开启,不代表能直接烫印。 AI 是Illustrator 档案格式,里面也可能放了JPG/PNG 图片。即使Logo 已是向量,仍要依加工尺寸、封面材质与烫色,确认线条和留白。
两个图形虽然重叠,仍能靠色差辨认。
只换颜色,原本的分界也可能消失。
依图形调整间隙,再确认是否适合加工。
自制几何示意,非客户Logo、成品照片或加工测试;黑色代表加工范围,不是成品箔色。
渐层与交叠
单色烫箔稿需以实心图形标示范围,不以渐层、阴影或透明度呈现深浅;若有多种烫色,须分版评估。
细线与小字
请以实际加工尺寸检查笔画与间距。 0.2 mm 是初步线条检查基准,不是所有材质都能加工的保证。
字型与描边
确认文字与描边是否需转为路径。若要调整字样、比例或省略英文,会先与您确认,不直接更改品牌识别。
需要代为制稿,会另外收费吗?
先说明修改范围与费用,经您同意才处理。若由PUNDY协助整理单色稿、调整线条或重新描绘,会依档案状况报价;修改稿也会先交给您确认。
您也可以请原设计方提供符合加工条件的K100 单色向量稿,再交由PUNDY确认。
确认时请一并提供:Logo 原档、预计加工尺寸、封面材质与加工方式。
联络PUNDY确认稿件→05 · EMBOSS & DEBOSS
压凸与压凹位置稿
压凸与压凹都应提供独立的K100 向量位置稿,但实际版材、压力、是否加热及是否结合烫箔,须依材质与制程确认。
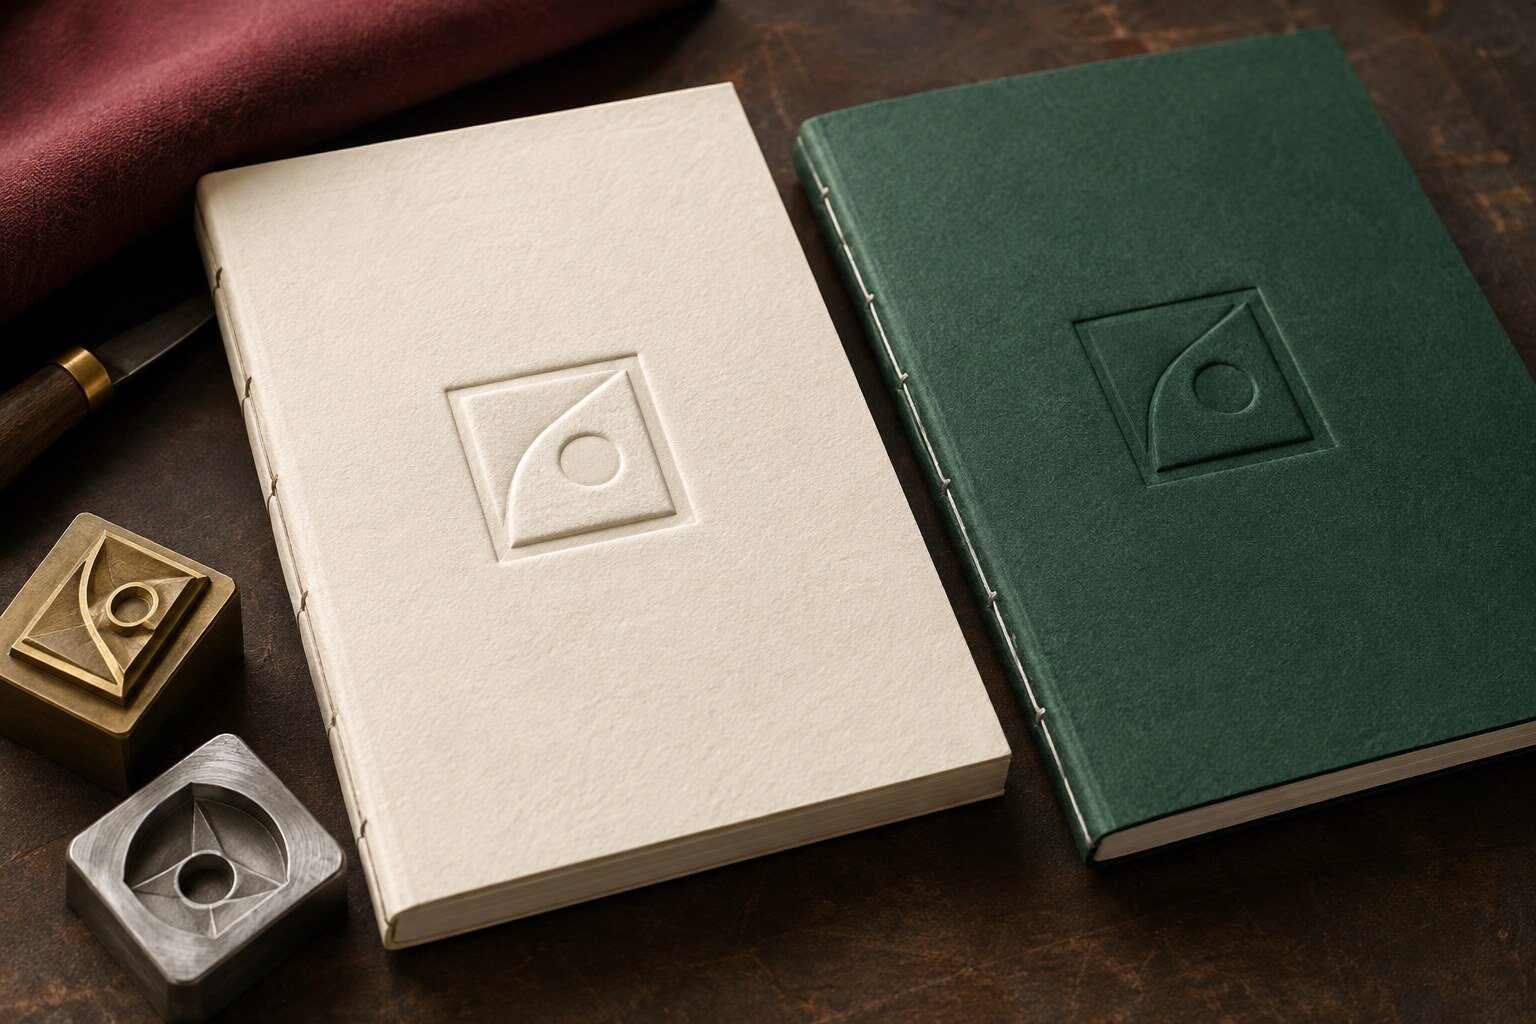 压凸向表面隆起、压凹向材料内凹陷的结构示意;实际深度取决于材料与模具。
压凸Emboss
材料表面向外形成凸起,通常需要相互配合的公、母版。立体效果与材料厚度、纤维方向及图案面积有关。
压凹Deboss
图案向材料内形成凹陷。它不等于「烫金版加重压力」的固定做法,实际模具与加工条件应由生产端判断。
- 位置稿与印刷稿分层,避免加工图形被误印。
- 可先以線條與間距 0.4 mm、文字 12 pt 作為初步檢查,細節仍須依圖稿與材質確認。
- 壓印靠近裁切、書背或折線時,需預留加工與裝訂空間。
- 若同時燙箔及壓凸,兩種位置稿應分別提供並標示套合關係。
06 · TINT & GRADIENT
淡色鋪網、漸層與加工套合
過淡的網點可能因紙張吸收、網線與印刷條件而不穩定;漸層若直接收到 0%,也可能出現視覺斷層。
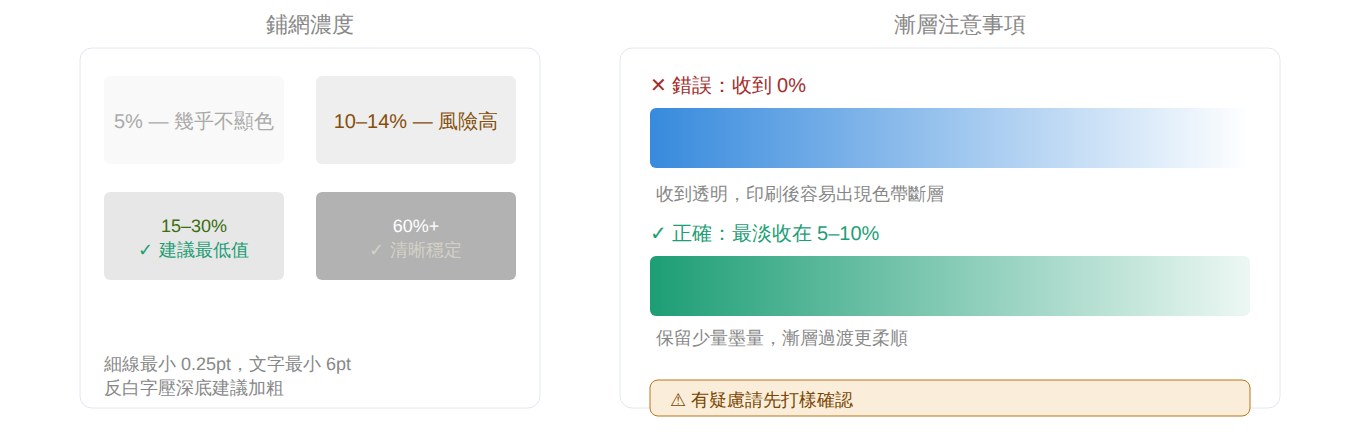 鋪網濃度與漸層設定示意;實際可印下限依顏色、紙張與印刷方式打樣確認。
- 一般設計可先避免低於 10–15% 的關鍵細節,但實際可印下限須依顏色、紙張與印刷方式確認。
- 漸層最淡端若仍需保留圖形,可先留少量網點並透過打樣確認。
- 反白小字壓在深色底上時,避免過細字型與過小字級。
- 燙箔、壓凸與印刷的套合存在加工公差;避免使用必須極精準貼齊的細框設計,允收範圍應於專案規格中確認。
07 · IMAGE RESOLUTION
圖片解析度要以實際印刷尺寸判斷
近距離閱讀的筆記本與包裝照片,一般建議在最終輸出尺寸下約 300 ppi。不能只看檔案資訊顯示的 72 或 300;像素尺寸、縮放比例與實際印刷大小才是判斷重點。
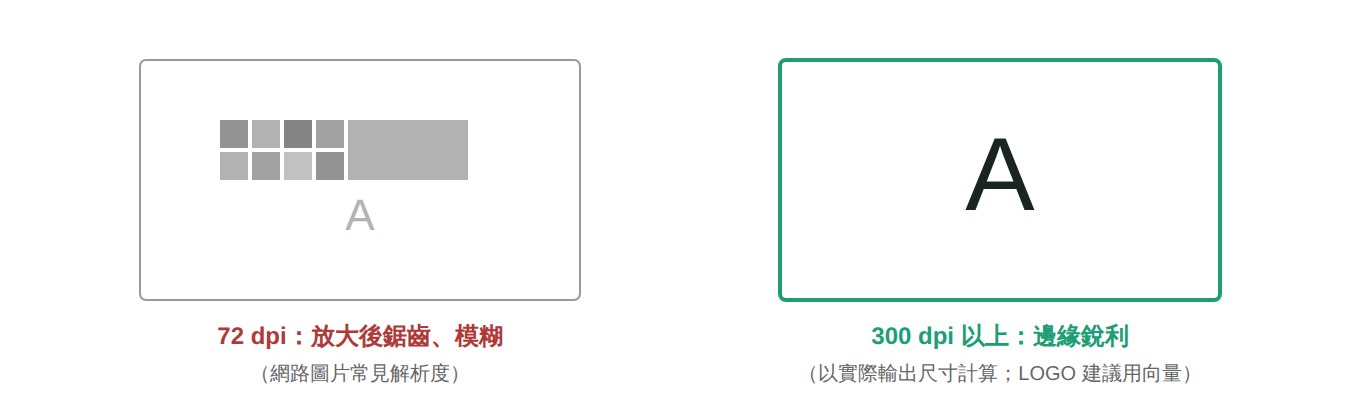 同一素材在相同成品尺寸下的對比示意:有效解析度不足會出現像素與鋸齒。
| 素材 | 檢查方式 | 建議 |
|---|---|---|
| 照片/點陣圖 | 查看最終輸出尺寸下的有效 ppi | 近距離印刷一般以約 300 ppi 為目標 |
| 手機原始照片 | 確認實際像素與裁切後尺寸 | 不可只憑「手機拍攝」判斷可否印刷 |
| 網頁或社群圖片 | 確認原始像素與壓縮痕跡 | 通常不適合直接放大印刷 |
| Logo/圖示/線稿 | 檢查是否為真正向量路徑 | 優先提供 AI、EPS 或向量 PDF |
08 · FILE DELIVERY
建議送檔格式與檔案內容
| 用途 | 建議格式 | 同時提供 |
|---|---|---|
| 封面與加工位置 | AI 或向量 PDF | 一般印刷稿、燙箔/壓印獨立圖層 |
| 多頁內頁 | 印刷用 PDF | 單頁輸出、字型嵌入、出血及頁序確認 |
| 含照片設計 | PDF+原始連結圖 | 依要求提供 TIFF/PSD 等來源檔 |
| 對照用途 | 低解析 PDF 或 JPG | 僅供檢視,不取代正式生產檔 |
09 · INK COVERAGE & PAPER OPACITY
背印與透印是不同問題
背印/蹭髒 Set-off
油墨尚未充分乾燥時,印面沾到堆疊紙張背面。總墨量、紙張吸收、乾燥時間與後加工排程都可能影響。
透印/背面可見 Show-through
圖文透過紙張被看見,主要與紙張不透明度、厚度、顏色及正反面設計有關;降低墨量不一定能完全解決。
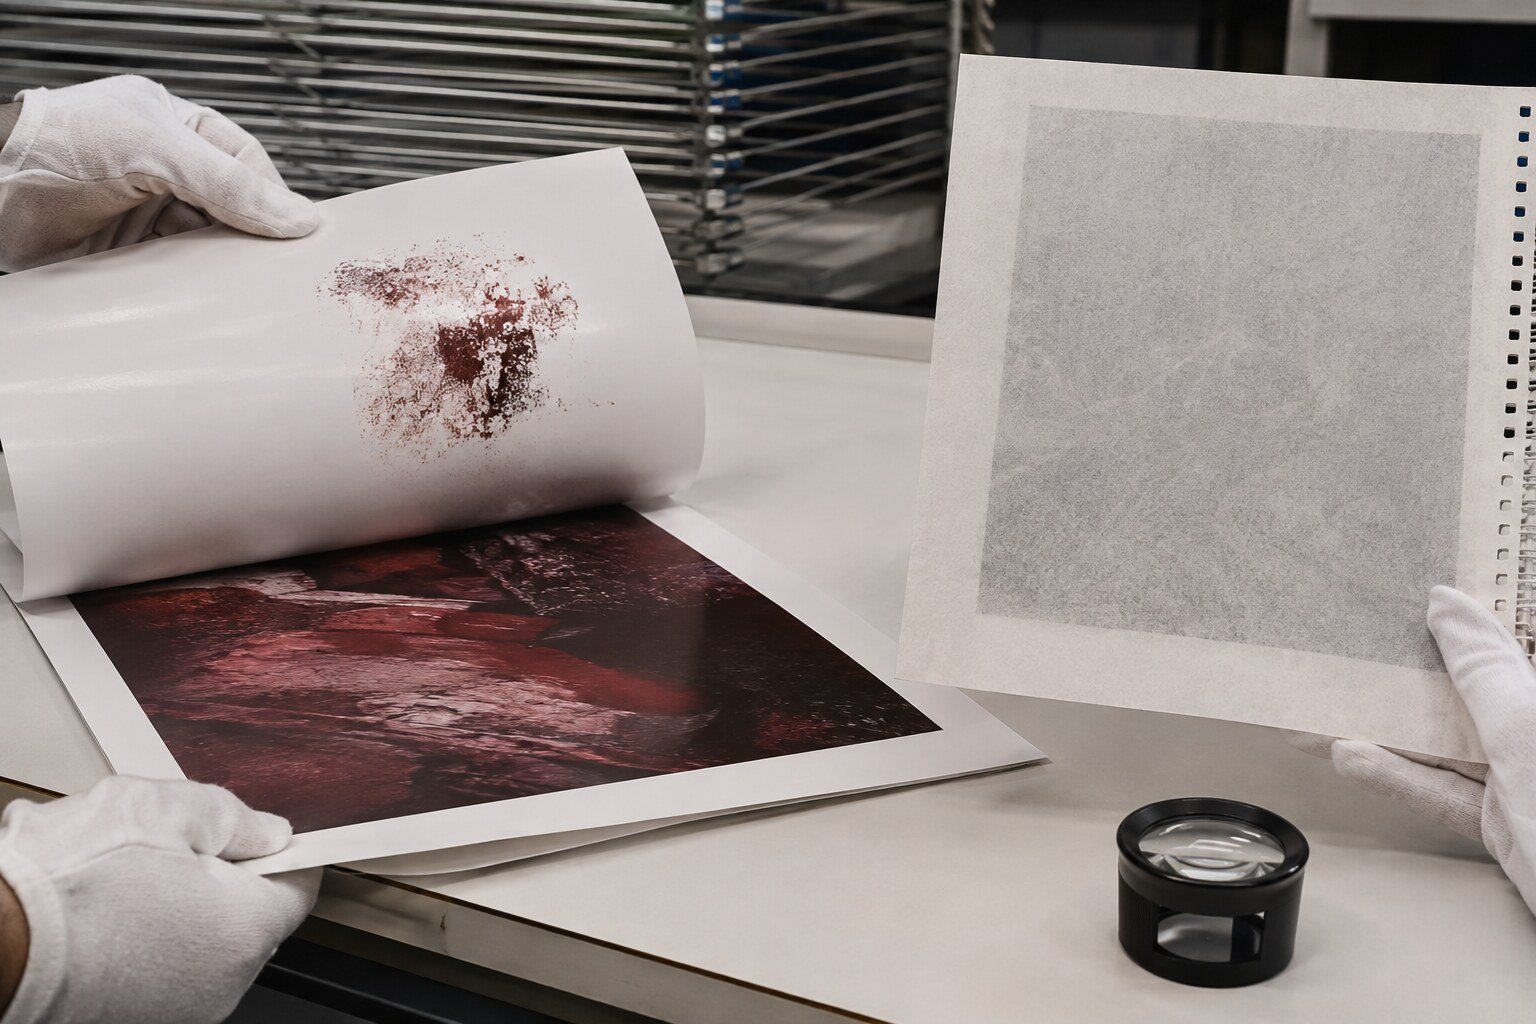 背印(油墨沾到相鄰紙張背面)與透印(圖文隔著薄紙可見)的差異示意,兩者不是同一問題。
- 總墨量上限須依紙張、印刷方式與色彩描述檔確認;若尚未取得專案值,可先以不高於 300% 作為初步檢查,而非保證值。
- 不要使用 C100 M100 Y100 K100 的四色全開黑底。
- 小字與細線一般使用 K100 單黑;大面積黑底的疊黑比例由印前確認。
- 薄紙避免大面積深色;若正反面均有重色,應在打樣時檢查閱讀干擾。
10 · TYPE, LINE & BINDING
字級、線條與裝訂邊界
- 小字:避免使用筆畫極細的字型;小於 8 pt 時應特別檢查紙張、印刷方式與反白狀況。
- 一般印刷線條:可先以 0.2 mm(約 0.57 pt)以上作為檢查基準,特殊加工另依其規格。
- 裝訂側:重要內容須遠離書背、折線、車線、膠裝吃位及打孔區。
- CorelDRAW:請另存相容版本並附 PDF 對照;若文字轉曲線,仍保留可編輯原檔。
- 版面圖優先:實際安全距離以 PUNDY 依產品結構提供的尺寸圖為準。
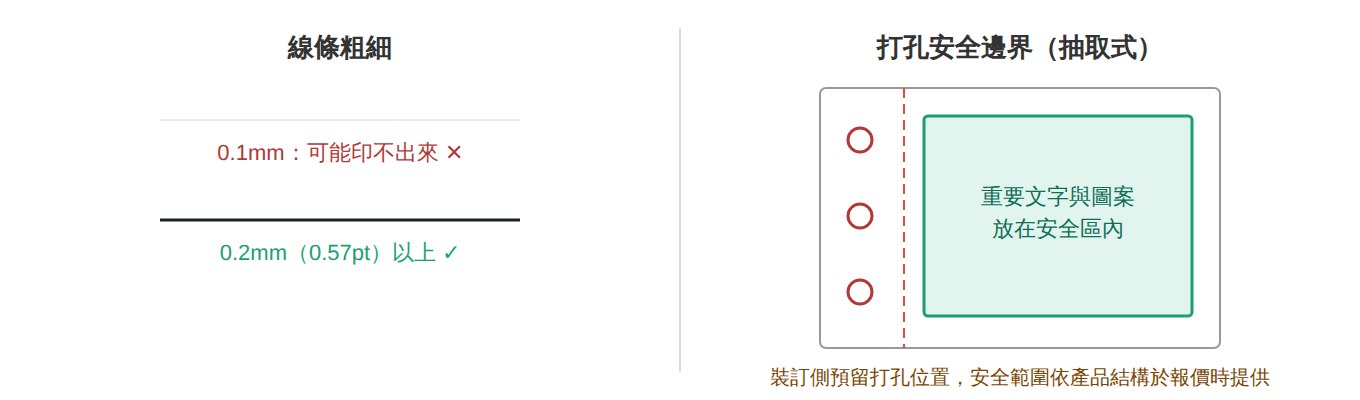 線條粗細基準與打孔安全邊界示意;細線仍須以實際印刷條件確認。
送檔前快速確認清單
- ✓已依專案刀模設定頁面尺寸,滿版背景延伸至出血區。
- ✓重要文字與 Logo 已避開裁切、書背、折線及打孔區。
- ✓AI 文字已依要求轉外框;PDF 字型已確認嵌入或正確處理。
- ✓色彩模式、ICC/輸出條件與 Pantone 需求已確認。
- ✓照片在最終輸出尺寸下具備足夠有效解析度。
- ✓燙箔、壓凸、壓凹等位置稿已使用 K100 向量並獨立分層。
- ✓QR Code 已設為 K100 單黑,並用手機實際掃描確認。
- ✓小字與細線未使用四色黑;總墨量符合專案條件。
- ✓所有連結圖片、頁序、稿件版本與檔名均已核對。
- ✓已輸出最終 PDF 逐頁檢查,並保留可編輯原始檔。
完稿常見問題
PDF 送印一定要把文字轉外框嗎?
不一定。Illustrator 原稿可依專案要求轉外框;InDesign 輸出的印刷用 PDF,若字型授權允許並已正確嵌入,通常不必把整份長文件全部轉成外框。送稿前仍須檢查 PDF 是否缺字或被替代。
黑色文字要用單黑還是四色黑?
小字與細線一般使用 K100 單黑。大面積黑色背景才評估疊黑,實際 CMYK 比例及總墨量須依紙張與印刷條件確認。
Pantone 色號要怎麼標示?
請使用正式色票名稱標示,並說明要以 CMYK 模擬或獨立特色輸出。兩者的成本與可達色彩不同,請在報價與打樣前確認。
沒有 300 ppi 就一定不能印嗎?
不能只看單一解析度數字。應依像素尺寸、縮放比例與最終印刷大小計算有效 ppi;若不足,縮小使用可能仍可接受,放大則會降低清晰度。
檔案規格沒把握,可以先確認嗎?
可以。請提供 AI 或 PDF 草稿及預計加工方式,PUNDY 會協助確認完稿重點與加工可行性,並於 2 個工作日內回覆。
延伸資料
| 主題 | 用途 | 連結 |
|---|---|---|
| 客製下單流程 | 報價、打樣、付款及量產流程 | 查看下單流程 |
| 舊版尺寸資料 | 16K、25K、G24K 既有尺寸與打孔邊界 | 查看完稿尺寸表 |
| 精裝筆記本 | 瀏覽可客製產品款式 | 查看精裝筆記本 |
| 聯絡 PUNDY | 送檔、規格與加工問題 | 聯絡我們 |
不確定檔案能不能直接送印?
可先提供 AI/PDF 草稿與預計加工方式,我們會協助確認完稿重點與加工可行性,並於 2 個工作日內回覆。
完稿前若還在確認規格,可先看客製筆記本工廠:OEM/ODM 製造服務與2027 工商日誌訂製。